
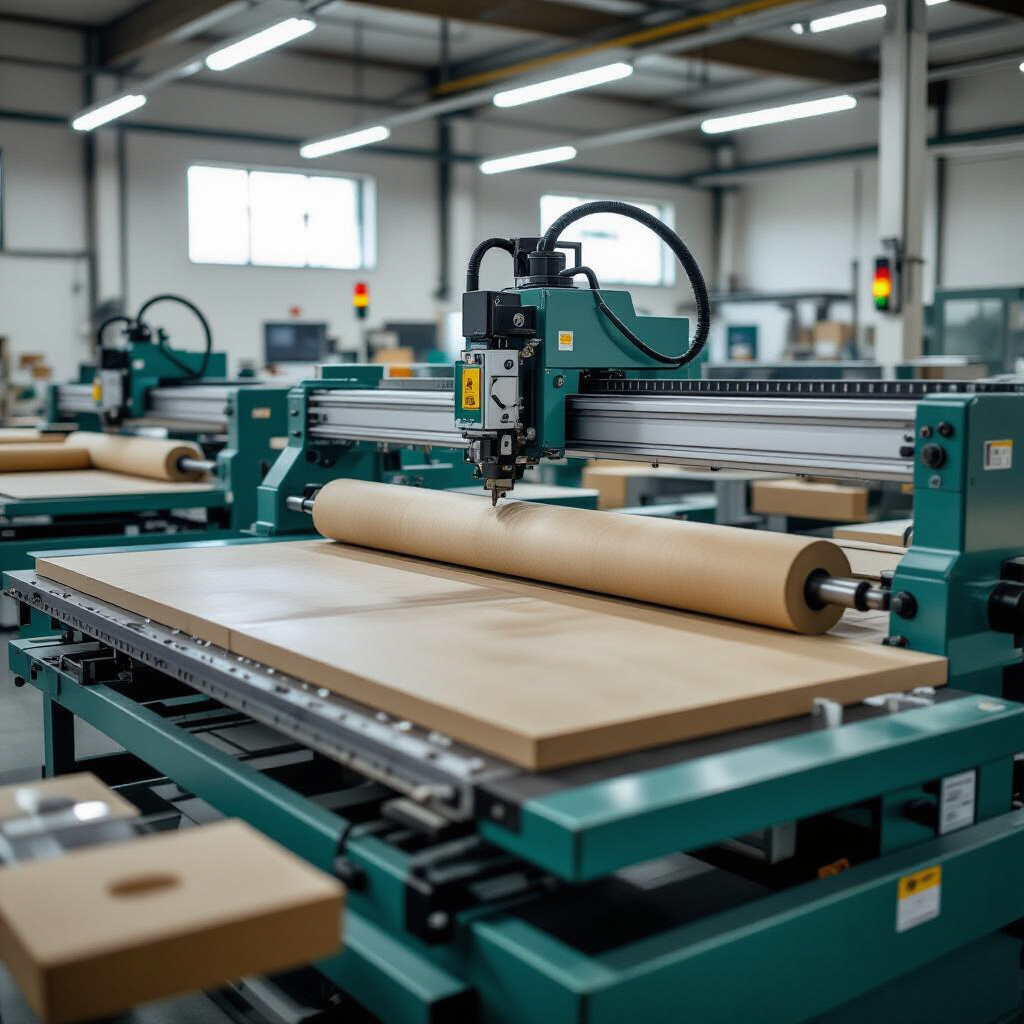
Классификация оборудования для обработки шпона
Оборудование для обработки шпона включает устройства для склейки, резки и сшивки/стыковки лент шпона. Типовая техника делится на плитные прессы, континуальные прессы и вакуумные системы для склейки; дисковые и фрезерные станки, а также ЧПУ-решения для резки и раскроя; специализированные стыковочные станки для получения непрерывных лент. Подробнее о выборе и поставщиках можно найти в разделе купить станок для сшивки шпона.
Станки для склейки: плитные, континуальные и вакуумные прессы
Плитный пресс представляет собой набор нагреваемых плит с заданным усилием зажима; применим при партиях с переменным форматом и для точного контроля давления. Континуальный пресс обеспечивает непрерывную подачу и характерен скоростью линии в диапазоне порядка 2–6 м/мин при серийном производстве ламелей. Вакуумный пресс использует разрежение до примерно 0,08–0,09 МПа для создания равномерного прижима по площади без жесткой пресс-формы; востребован при сложной геометрии или чувствительном декоре.
Оборудование для резки и раскроя: дисковые, фрезерные и ЧПУ-решения
Дисковые пилы обеспечивают быстрый прямолинейный раскрой, фрезеры позволяют получать сложный профиль кромки, а ЧПУ-станки сочетают позиционирование и многокоординатную обработку. Толщина шпона в пределах 0,3–3 мм определяет выбор инструмента и режимов: для тонкого шпона предпочтительны высокоскоростные фрезерные головки с минимальным радиальным усилием, для толстого — дисковые полотна с крупными зубьями.
Технологические принципы и ключевые параметры процессов
Влияние давления, температуры и времени выдержки на качество склейки
Давление, температура и время выдержки формируют кинетику отверждения клея и межфазную адгезию. Для термоактивируемых систем повышение температуры ускоряет полимеризацию, сокращая требуемое время контакта; при недостаточном давлении локальные щели приводят к снижению прочности шва. Влагосодержание шпона 6–10% влияет на впитывание клея и риск последующего расслаивания: избыточная влажность удлиняет время отверждения и может вызвать пузыри.
Параметры резки: скорость, глубина и износ инструмента
Скорость реза и глубина резания определяют тепловую и механическую нагрузку на инструмент. При высокой скорости возрастает нагрев в зоне реза и риск подгорания, при уменьшении скорости повышается износ и задиры по кромке. Затупленные ножи ухудшают качество кромки и увеличивают количество отходов; регулярная заточка или замена режущих элементов сокращает процент брака.
Подготовка шпона и методы нанесения клея
Подготовка кромок и выравнивание поверхности перед склейкой
Поверхность шпона должна быть ровной и очищенной от пыли и масла; неровности приводят к точечному давлению и локальным дефектам. Кромки обрезают под прямым углом или выполняют скос для облегчения сцепления при стыковке; критически важна калибровка роликов и натяжения ленты, иначе появится волнообразность и неровности поверхности.
Сравнение способов нанесения клея и их влияние на качество шва
Нанесение клея роликами обеспечивает равномерную дозу при стабильной калибровке, распыление подходит для тонких слоёв и быстрых линий, вальцы дают высокий контактный слой. Неравномерное нанесение клея приводит к локальным слабым местам и отслаиванию. Для тонкого шпона чаще используются водорастворимые клеевые системы с длительным открытым временем или реакционные полиуретановые системы для влагостойкости; каждый тип клея диктует условия сушки и температурный режим пресса.
Сшивка и стыковка шпона для получения непрерывных лент
Технологии стыковки встык и особенности их настройки
Стыковка встык и скошенные стыки применяются в зависимости от требуемой механики и внешнего вида. Аппараты для стыковки контролируют подготовку кромок, дозирование клея и прижимающий механизм; точность позиционирования обеспечивает минимальную ширину шва и уменьшение видимых стыков. Настройка включает регулировку подачи, синхронизацию скорости и проверку калибровки роликов.
Контроль ширины шва и прочности соединения
Ширина шва измеряется оптическими сканерами или микрометрами; чрезмерная ширина указывает на смещение или избыток клея, малая — на недостаточный прижим. Прочность соединения проверяется методом отрыва или растяжения образцов, визуальный контроль выявляет расслоение или пузыри после отверждения.
Интеграция оборудования в производственную линию и автоматизация
Синхронизация скорости, подача и логистика материалов
Автоматизация подачи и синхронизация скоростей между узлами уменьшает вариативность качества между циклами и снижает брак. Координация включает управление скоростью подачи, натяжением ленты и моментом нанесения клея; несоответствие приводит к перекосам или разрывам ленты.
Системы автоматического контроля качества и обратной связи
Оптические инспекторы и датчики толщины фиксируют дефекты в реальном времени, а системы обратной связи корректируют дозу клея и скорость линии. Такие системы уменьшают долю брака за счёт быстрой реакции на отклонения параметров.
Обслуживание, безопасность и экологические требования
Регулярные операции по техническому обслуживанию и замене режущего инструмента
Плановая замена и заточка режущих элементов, калибровка роликов и смазка направляющих продлевают ресурс станков и поддерживают точность. Регулярные проверки приводов, датчиков и систем нагрева предотвращают аварийные простои и снижают риск брака.
Системы аспирации, вентиляции и требования к обращению с клеями
Системы аспирации снижают содержание пыли и уменьшают риск поломок пылевого происхождения; вентиляция и локальная вытяжка контролируют выбросы летучих органических соединений от клеевых систем. Требуется соблюдение инструкций по хранению и обращению с клеями, использование средств индивидуальной защиты при работе с реактивными составами и регулярный мониторинг концентрации взвешенных частиц в помещении.