
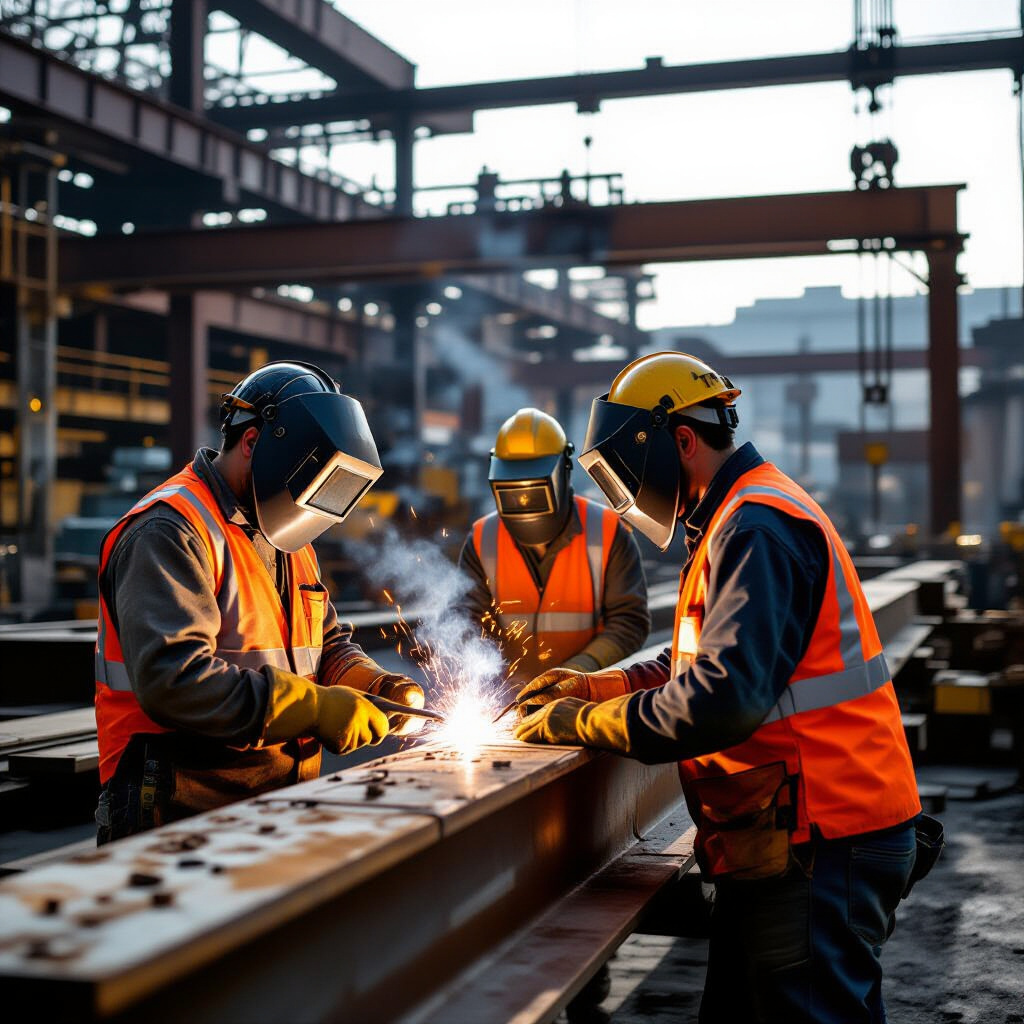
Этапы процесса изготовления металлоконструкций
Цикл изготовления металлоконструкции начинается с проектной модели и завершается монтажом на объекте. Проектирование задаёт геометрию и расположение нагрузок, расчёты включают постоянные, временные, климатические и динамические воздействия. На этапе производства модель CAD переводится в чертежи изготовителя и в технологическую карту для цеха. Также возможна поставка металлоконструкции на заказ.
Далее следует подготовка комплектов заготовок, механическая обработка, сварка и сборка блоков. Перед отгрузкой выполняются контроль качества и приёмочные испытания, после чего организуются маркировка, упаковка и логистика доставки. Монтаж реализует проектную схему на объекте с выверкой по анкерам и окончательной проверкой геометрии.
Проектирование конструкций и инженерные расчёты
Расчёт нагрузок и выбор сечений выполняются на основе нормативов проектирования и анализа методом конечных элементов (FEM) для оценки напряжений и собственных частот. Расчёты учитывают комбинации нагрузок по действующим правилам, а узлы и стыки проектируются с запасом по прочности и жёсткости. Чертежи изготовителя содержат допуски обработки, маркировку деталей и спецификации сварных швов.
Подготовка рабочей документации и спецификаций
Рабочая документация включает сборочные чертежи, ведомости материалов, карты сварки с указанием методов и режимов, а также протоколы контроля. Спецификации указывают марки стали, толщины, классы болтов и требования к покрытиям. Документы служат основой для планирования операций и приёмки изделий.
Выбор материалов и оценка эксплуатационных требований
Выбор материала влияет на массу, прочность и коррозионную стойкость конструкции. Для общих несущих элементов часто применяют углеродистые стали с пределом текучести 235 МПа (S235) и 355 МПа (S355). Толщина листов и катанки подбирается в зависимости от нагрузок и способов соединения.
Марки сталей, их свойства и области применения
С235 отличается пределом текучести около 235 МПа и используется в ненагруженных или мелкоразмерных элементах. S355 с пределом текучести 355 МПа применяется для несущих ферм и колонн. Для коррозионностойких или термоустойчивых узлов выбирают легированные или нержавеющие стали с повышенной устойчивостью к окислению и температурам эксплуатации.
Требования к коррозионной защите и покрытиям
Покрытия защищают поверхность от атмосферной и химической коррозии. Подготовка поверхности включает механическую очистку (пескоструй) до степени Sa2½, после чего применяют грунтовки, лакокрасочные системы или горячее цинкование. Выбор системы основывается на классе атмосферостойкости среды и ожидаемом сроке службы.
Технологии обработки и подготовки элементов
Обработка заготовок включает резку, гибку, сверление, фрезерование и профилирование с соблюдением технических допусков. Технологический маршрут формируется с учётом минимизации деформаций и последовательности операций.
Методы резки, гибки и механической обработки
Для точной резки применяют лазерную и гидроабразивную резку; для толстых плит — плазменную или газовую. Гибка профильной стали и листов производится на прессах с контролем радиуса и толщины. Механическая обработка отверстий и фланцев требует сверлильных и фрезерных операций с допусками, соответствующими чертежам изготовителя.
Сборочные приспособления и допуски при обработке
Сборочные приспособления и шаблоны фиксируют геометрию узлов при сварке, снижая накопление погрешностей. При обработке соблюдают допуски позиционирования анкерных и болтовых отверстий, обычно в пределах миллиметров, в зависимости от класса изготовления и требований монтажной выверки.
Сварка: методы, режимы и предотвращение дефектов
Сварка соединяет металлические элементы в узлы конструкции. Выбор метода зависит от толщины материала, доступности узла и требований к качества шва. Расчёт режимов учитывает ток, напряжение, скорость и контролирует тепловложение.
Выбор метода сварки и контроль тепловложение
Популярные методы — MIG/MAG, TIG, MMA и сварка под флюсом. Для строительных конструкций применяют MIG/MAG для тонких и средних толщин, сварку под флюсом для толстостенных элементов. Тепловложение рассчитывается по формуле q = (U·I·60)/(v·1000) и контролируется в кДж/мм; его регулирование снижает риск термических деформаций. Обогрев и выдержка межслойной температуры используются при сварке низколегированных сталей.
Типичные дефекты швов и методы их устранения
Частые дефекты — трещины, пористость, непровар, подрезы и шлаковые включения. Причины включают неправильные режимы, загрязнения и несоответствие присадочных материалов. Меры устранения — корректировка тока и скорости, очистка кромок, применение пред- и постнагрева, а также механическая зачистка и дефектоскопия с последующим ремонтом.
Контроль качества и испытания
Контроль качества выявляет дефекты швов и несоответствия геометрии. Нормативы задают требования к расчётам, сварке и испытаниям; типовые стандарты включают EN 1090 и ISO 3834 для процессов сварки.
Неразрушающие методы контроля и применение протоколов
Применяются визуальный контроль (VT), контроль капиллярными (PT) и магнитными (MT) методами, ультразвуковая дефектоскопия (UT) и рентгенографический контроль (RT). Выбор метода определяется конструктивом и критичностью узла; протоколы испытаний фиксируют результаты и дают основание для допуска к эксплуатации.
Приёмочные испытания, измерения геометрии и документация
Приёмка включает проверку размеров, отклонений от плоскостей и соосности, а также натяжения болтов и контроль резьбовых соединений. Документация содержит протоколы NDT, сертификаты материалов и отчёты о сварочных режимах, что является основанием для сертификации изделия.
Логистика, упаковка и подготовка к монтажу
Логистика определяет последовательность поставок и сохранность деталей. Маркировка и комплектование узлов обеспечивают правильную сборку на площадке, упаковка защищает от механических повреждений и коррозии при хранении и транспортировке.
Маркировка, комплектование и транспортировка узлов
Маркировка включает уникальные номера, указание ориентации и позиции в сборке. Комплектные узлы упаковываются с защитой кромок и покрытиями против коррозии (масляные пленки, VCI), крепятся к транспортным средствам с расчётом строповочных усилий и допустимых ускорений при перевозке.
Подготовка монтажных чертежей и планирование операций
Монтажные чертежи содержат последовательность сборки, положения анкерных болтов и требования к выверке. Планирование операций включает расчёт грузоподъёмности подъёмной техники, времени на выверку и порядок контроля допусков при установке.
Монтаж на объекте и безопасность работ
Монтаж реализует проектную схему на объекте с выверкой по анкерам и проверкой геометрии. Сборка блоков позволяет снизить объём работ на высоте и ускорить монтаж, при этом сохраняется возможность болтовой корректировки.
Технология сборки, выверки и анкерных соединений
Сборка начинается с установки базовых элементов и выверки по нивелиру и теодолиту. Анкерные соединения выполняют с контролем положения и момента затяжки болтов, маркируемых по спецификации. Болтовые соединения обеспечивают разборность и выверку узлов; сварные швы обеспечивают непрерывную передачу усилий там, где требуется монолитность.
Охрана труда, подъемные операции и предотвращение аварий
Безопасность включает проверку стропов, соблюдение допустимых углов подвески и использование ограждений при сварке. Регулярная инспекция подъёмной техники и квалификация персонала по оказанию первой помощи и действиям при авариях минимизируют риски травм и повреждений конструкций.